Calculadora de Desempeño del Proceso

Esta herramienta entrega una orientación para conocer el nivel de desempeño del proceso que gestiones, además nos permite conocer mediante el ingreso de parámetros, si está  estadísticamente controlado.

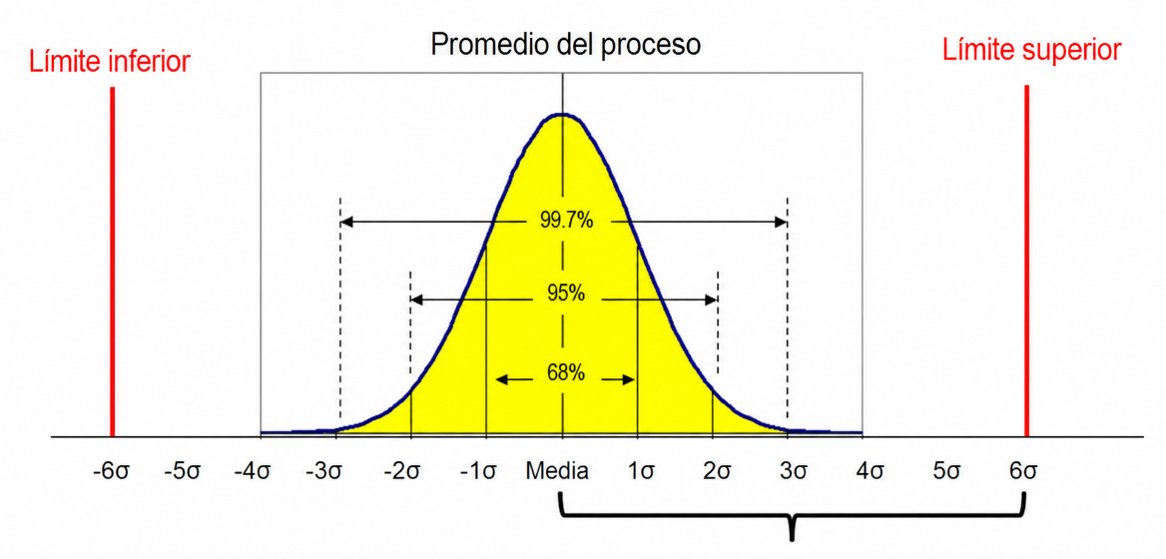
Diagrama de desempeño de proceso estadistico

Desempeño del proceso

Indicadores basados en oportunidades de defecto.

DPMO—defectos por millón de oportunidades
Nivel Sigma—con desplazamiento de 1,5σ
Rendimiento—oportunidades sin defecto
DPO—defectos por oportunidad
Esperando datos

Complete los campos para obtener el diagnóstico.

1σ2σ3σ4σ5σ6σ

Fórmula: DPMO = defectos ÷ (unidades × oportunidades) × 1.000.000. El nivel Sigma se obtiene con la inversa de la distribución normal y la convención seleccionada.

Campana de distribución y capacidad

Histograma, curva normal estimada y escala de una, dos y tres desviaciones estándar alrededor de la media.

Media X̄—
Desviación estándar s—
Rango observado—
Tamaño de muestra—
−3σ—
−2σ—
−1σ—
Media—
+1σ—
+2σ—
+3σ—
Frecuencia observadaCampana normalLSL / USLMediaObjetivo
Eje X · magnitud medidaEje Y · frecuencia / densidad

Estabilidad y capacidad

Los límites de control se calculan desde el proceso; los de especificación provienen del diseño o cliente.

Línea central (X̄)—promedio del proceso
Límites de control—LIC / LSC · carta I
Capacidad potencial Cp—variación dentro del proceso
Capacidad real Cpk—incluye descentrado
Desempeño potencial Pp—variación global
Desempeño real Ppk—variación global y centrado
Sigma dentro—estimada con rango móvil
Fuera de especificación—observaciones de la muestra
Esperando mediciones

Ingrese una serie cronológica para evaluar señales de causa especial.

Carta de control de valores individuales

Los puntos destacados indican patrones que merecen investigación; no demuestran por sí solos una causa específica.

MediciónLímites de controlEspecificaciónLínea central
Eje X · orden de observaciónEje Y · valor medido

✓ Aspecto de un proceso estable

  • Puntos dentro de los límites de control.
  • Distribución aleatoria alrededor de la media.
  • Sin tendencias, ciclos ni rachas prolongadas.
  • Dispersión equilibrada: ni pegada a la media ni concentrada en los extremos.

⚠ Señales que conviene investigar

  • Un punto fuera de ±3σ.
  • Ocho puntos seguidos al mismo lado de la media.
  • Seis puntos en tendencia continua.
  • Quince puntos “abrazando” la media dentro de ±1σ.
  • Catorce puntos alternando arriba y abajo.
  • Agrupamientos, saltos, ciclos o cambios de dispersión.
Herramienta educativa de diagnóstico preliminar. La interpretación debe complementarse con conocimiento del proceso, análisis del sistema de medición y un plan de muestreo adecuado.
σ
ZENNERGUÍA DE ANÁLISIS

Fundamentos y criterios

Guía para interpretar Sigma, DPMO y control estadístico.

Esta guía explica qué calcula el simulador, qué significa cada indicador y qué condiciones deben cumplirse antes de tomar decisiones sobre estabilidad o capacidad.

01

Datos de entrada

La calidad del resultado depende de la definición y del orden de los datos.

Unidad inspeccionada

Elemento completo evaluado: una pieza, una orden, una transacción o un servicio terminado.

Defecto

Incumplimiento individual de un requisito. Una misma unidad puede contener varios defectos.

Oportunidad

Posibilidad real y definida de que ocurra un defecto en una característica crítica para la calidad.

Consistencia: no compare DPMO entre procesos si la definición de oportunidad cambia. Aumentar artificialmente las oportunidades reduce el DPMO sin mejorar el proceso.
02

DPO, DPMO, rendimiento y nivel Sigma

Métricas normalizadas para describir la frecuencia de defectos.

DPO = Defectos / (Unidades × Oportunidades)
DPMO = DPO × 1.000.000
Rendimiento = 1 − DPO

El DPO expresa defectos por oportunidad. El DPMO lleva esa proporción a un millón para facilitar la lectura y comparación de procesos con la misma definición de oportunidad.

Sigma corto plazo = Φ⁻¹(1 − DPO)
Sigma largo plazo = Φ⁻¹(1 − DPO) + 1,5

Φ⁻¹ es la inversa de la distribución normal estándar. El desplazamiento de 1,5σ es una convención tradicional de Six Sigma; no es una ley física ni reemplaza el estudio real de estabilidad.

Nivel aproximado*DPMOLectura general
2σ≈ 308.538Desempeño crítico; alta frecuencia de defectos.
3σ≈ 66.807Desempeño intermedio; amplio potencial de mejora.
4σ≈ 6.210Buen desempeño, todavía con pérdidas relevantes.
5σ≈ 233Desempeño muy alto.
6σ≈ 3,4Referencia Six Sigma tradicional.
*Valores asociados a la convención de desplazamiento de 1,5σ. La etiqueta Sigma debe presentarse siempre junto con la convención empleada.
03

Control estadístico del proceso

Estabilidad significa que la variación observada es consistente en el tiempo.

El simulador utiliza una carta de valores individuales y rango móvil (I–MR), apropiada cuando se dispone de una medición por instante. La línea central es el promedio de las observaciones.

MRᵢ = |Xᵢ − Xᵢ₋₁|
σ̂ dentro = MR̄ / 1,128
LSC = X̄ + 3σ̂ dentro
LIC = X̄ − 3σ̂ dentro

Fuera de ±3σ

Un punto fuera de LIC o LSC indica una señal fuerte de causa especial.

Ocho al mismo lado

Ocho observaciones consecutivas sobre o bajo la media sugieren un desplazamiento sostenido.

Tendencia de seis

Seis puntos que aumentan o disminuyen consecutivamente sugieren deriva del proceso.

Importante: los límites de control se calculan con datos del proceso. Los límites de especificación provienen del diseño, ingeniería o cliente. No son intercambiables.
04

Cómo reconocer señales de control

Un proceso estable se ve aleatorio; los patrones persistentes sugieren causas especiales.

Aspecto esperable de estabilidad

  • Todos los puntos permanecen dentro de LIC y LSC.
  • Los puntos se reparten a ambos lados de la media sin rachas largas.
  • No existe una tendencia continua ascendente o descendente.
  • La dispersión es natural: no se concentra solo en el centro ni solo cerca de los límites.
  • No aparecen ciclos, saltos o formas repetitivas reconocibles.

Qué significa “aleatorio”

No quiere decir que cada punto deba quedar lejos del anterior. Significa que no aparece una estructura persistente que permita anticipar el siguiente valor. Algunos agrupamientos cortos ocurren por azar; las reglas buscan patrones suficientemente improbables.

Estar dentro de los límites es necesario, pero no suficiente: una secuencia puede estar completamente dentro y aun mostrar una causa especial.
SeñalLectura posibleQué revisar
1 punto fuera de ±3σEvento inusual o cambio brusco.Material, ajuste, operador, medición, ambiente o detención cercana.
8 puntos al mismo ladoCambio sostenido de nivel.Nueva condición de operación, ajuste, lote o sesgo.
6 puntos en tendenciaDeriva gradual.Desgaste, temperatura, acumulación, fatiga o calibración.
15 puntos dentro de ±1σ“Abrazo” a la media o estratificación.Datos redondeados, mezcla artificial, límites mal estimados o baja resolución.
14 puntos alternandoOscilación no aleatoria.Dos fuentes alternadas, sobreajuste o corrección excesiva del operador.
2 de 3 más allá de 2σConcentración cerca de un límite.Desplazamiento incipiente o aumento de variación.
4 de 5 más allá de 1σConcentración anormal a un lado.Cambio moderado de la media.
Ciclos repetitivosPatrón periódico.Turnos, temperatura, mantención, lotes o ciclos de máquina.
No sobreinterpretar: una señal indica “investigar”, no identifica automáticamente la causa. Registre el momento, contraste con el proceso y evite ajustar la máquina ante cada fluctuación común.
05

Capacidad potencial y capacidad real

La capacidad compara la dispersión del proceso con la tolerancia disponible.

Cp · capacidad potencial

Cp = (USL − LSL) / (6σ̂ dentro)

Evalúa el ancho de la tolerancia frente a la variación de corto plazo. No considera si el proceso está centrado.

Cpk · capacidad real

Cpk = mín[(USL − X̄)/(3σ̂), (X̄ − LSL)/(3σ̂)]

Considera dispersión y descentrado. Siempre será menor o igual que Cp.

Pp · desempeño potencial

Pp = (USL − LSL) / (6s global)

Usa la desviación estándar de todas las observaciones y refleja la variación global observada.

Ppk · desempeño real

Ppk = mín[(USL − X̄)/(3s), (X̄ − LSL)/(3s)]

Incluye variación global y descentrado. Suele ser más conservador cuando existe inestabilidad.

ÍndiceInterpretación orientativa
< 1,00La variación supera la tolerancia; el proceso no es capaz.
1,00 a < 1,33Capacidad marginal; requiere mejora o control reforzado.
1,33 a < 1,67Capacidad habitualmente aceptable, según riesgo y sector.
≥ 1,67Capacidad alta; confirmar estabilidad y sistema de medición.
Los umbrales son referencias generales. Contratos, normas sectoriales o características críticas pueden exigir valores diferentes.
06

Cómo leer las gráficas

Las dos vistas responden preguntas distintas.

Carta de control

  • Eje X: orden cronológico de las observaciones.
  • Eje Y: magnitud medida.
  • Verde: promedio del proceso.
  • Rojo: límites estadísticos de control.
  • Amarillo: límites de especificación.
  • Puntos rojos: observaciones vinculadas a señales detectadas.

Distribución y capacidad

  • Barras azules: frecuencia observada por intervalo.
  • Curva naranja: distribución normal estimada.
  • Verde: media observada.
  • Blanco: objetivo ingresado.
  • Amarillo: LSL y USL.
  • La curva fuera de tolerancia representa riesgo de no conformidad.
07

Método recomendado de análisis

Secuencia práctica para no confundir estabilidad, desempeño y capacidad.

1 · Validar mediciónConfirmar resolución, calibración, repetibilidad y reproducibilidad.
2 · Ordenar los datosConservar la secuencia temporal y definir un plan de muestreo representativo.
3 · Evaluar estabilidadInvestigar y tratar causas especiales antes de interpretar capacidad.
4 · Evaluar capacidadUsar Cp/Cpk y Pp/Ppk solo con especificaciones válidas y distribución adecuada.
Limitaciones del simulador: el diagnóstico asume datos continuos, observaciones independientes y una distribución aproximadamente normal para los índices de capacidad. Para datos no normales, autocorrelacionados o tomados en subgrupos, se requiere un método específico.
Guía educativa para el simulador Zenner. Las decisiones críticas deben complementarse con conocimiento del proceso, análisis del sistema de medición y criterios técnicos o normativos aplicables.