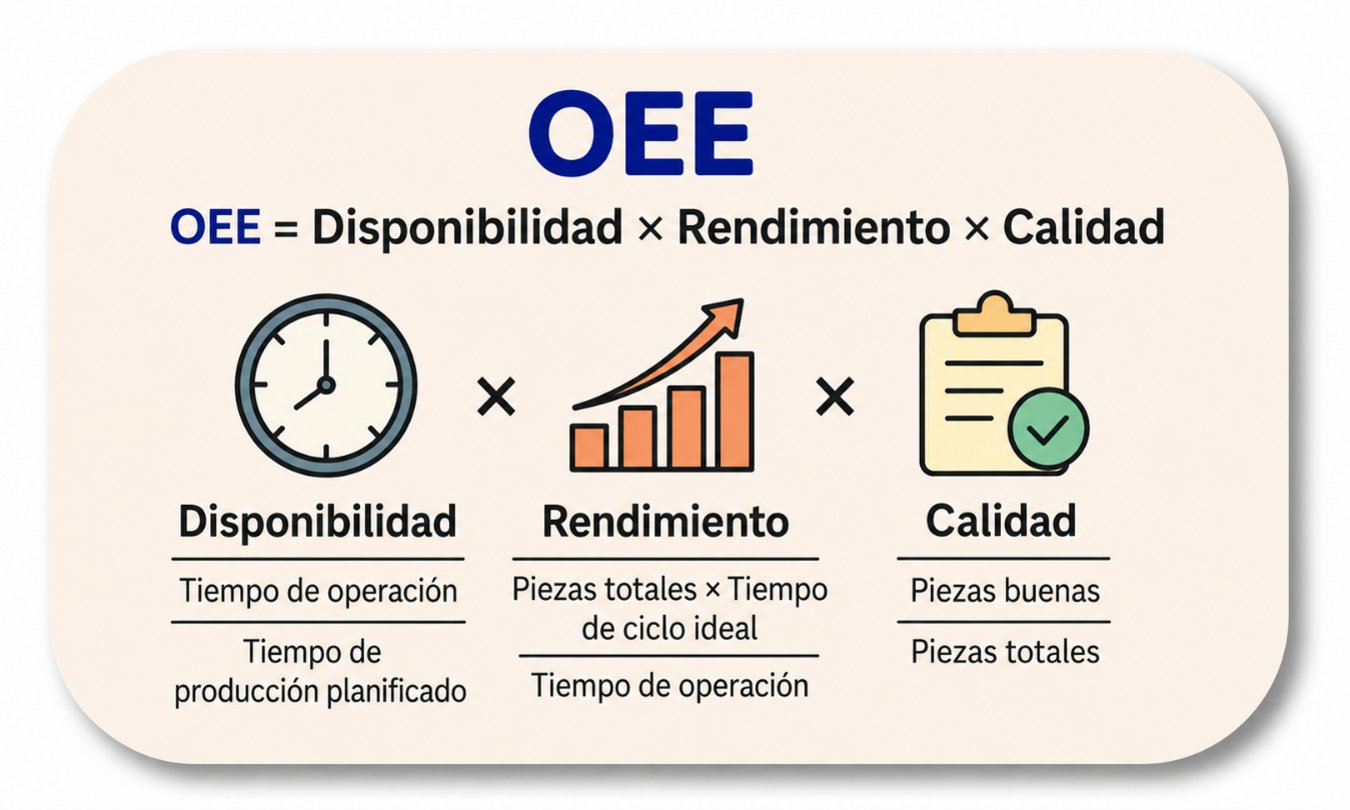
Mide la eficiencia de tus procesos/planta mediante indicadores como disponibilidad, rendimiento y calidad.

Cálculo de OEE para la gestión Operacional

Mide la eficiencia de tus procesos/planta mediante indicadores como disponibilidad, rendimiento y calidad.
identifica el porcentaje de tiempo de fabricación que es realmente productivo. Una puntuación de OEE del 100% significa que sólo se fabrican piezas buenas, lo más rápido posible y sin tiempos muertos

Efectividad de una máquina

Convierte pérdidas de tiempo, velocidad y calidad en una decisión clara.

El OEE muestra qué proporción del tiempo planificado fue realmente productiva: fabricando piezas buenas, a velocidad ideal y sin detenciones.

Disponibilidad—¿Cuánto tiempo estuvo funcionando?
Rendimiento—¿Qué tan cerca operó de la velocidad ideal?
Calidad—¿Cuánto salió bien a la primera?
—OEE calculado
Esperando datos

Completa los parámetros

La aplicación identificará el factor con mayor oportunidad de mejora.

Tiempo planificado—
Tiempo efectivo—
Producción buena—

De un turno completo al tiempo plenamente productivo

ProductivoVelocidadCalidadParadas
Tiempo plenamente productivoPérdida de velocidadPérdida de calidadParadas

Así se calcula

Disponibilidad = tiempo operativo ÷ tiempo planificado
Rendimiento = (ciclo ideal × producción total) ÷ tiempo operativo
Calidad = unidades buenas ÷ producción total

¿Qué pasaría si…?

Reduce pérdidas sin alterar los datos reales y observa el potencial de mejora.

0 %
0 %
0 %
OEE proyectado—
Mejora potencial—
Tiempo productivo recuperado—

Las seis grandes pérdidas

El grupo destacado corresponde al factor más bajo y orienta la investigación inicial.

Fallas del equipoParadas no planificadas.
Ajustes y preparaciónCambios, regulación y puesta a punto.
MicroparadasAtascos, esperas y ciclos interrumpidos.
Velocidad reducidaOperación bajo la capacidad ideal.
Defectos de procesoScrap y piezas que requieren reproceso.
Pérdidas de arranqueRechazos hasta estabilizar el proceso.
Metodología contrastada con Proalnet y la guía técnica de Vorne/OEE.com. Para una línea se comparan los OEE individuales y el menor resultado representa el desempeño de la línea y la prioridad inicial de mejora. Herramienta didáctica: las definiciones operacionales deben estandarizarse antes de utilizar el indicador para decisiones formales.
ZENNER · Calculadora didáctica de Efectividad Global de los Equipos (OEE)
Zenner · Guía de usuario

Comprender, calcular y mejorar el OEE.

Esta guía explica el fundamento del indicador y acompaña paso a paso el uso de la calculadora para una máquina o una línea de tres máquinas en serie.

Una fórmula, tres dimensiones

DisponibilidadTiempo operando
×
RendimientoVelocidad real
×
CalidadPiezas buenas
=
OEETiempo plenamente productivo

El OEE disminuye cuando cualquiera de sus tres factores pierde valor. Por eso el porcentaje global siempre debe interpretarse junto con Disponibilidad, Rendimiento y Calidad.

¿Qué es el OEE?

OEE significa Overall Equipment Effectiveness o Efectividad Global de los Equipos. Expresa qué porcentaje del tiempo de producción planificado fue realmente productivo: fabricando piezas buenas, a la velocidad ideal y sin pérdidas de disponibilidad.

Un OEE de 100% representa una condición teórica perfecta: el equipo opera durante todo el tiempo planificado, a su ciclo ideal y produce únicamente piezas buenas a la primera.

OEE = Disponibilidad × Rendimiento × Calidad

¿Qué busca?

El indicador no busca solamente producir un porcentaje. Su propósito es hacer visibles las pérdidas, separar su naturaleza y orientar una mejora concreta.

Tiempo planificado›Tiempo operativo›Tiempo neto›Tiempo plenamente productivo

La comparación periódica debe realizarse sobre el mismo proceso, producto y criterio de captura. El valor aislado importa menos que la comprensión de sus pérdidas y su evolución.

Principales beneficios

  • Prioriza oportunidades: identifica si la mayor brecha proviene del tiempo, la velocidad o la calidad.
  • Cuantifica pérdidas: transforma detenciones, marcha lenta y rechazos en impacto productivo.
  • Facilita decisiones: ayuda a enfocar mantenimiento, operación, calidad y mejora continua.
  • Permite comparar tendencias: mide avances del mismo equipo bajo criterios consistentes.
  • Expone capacidad oculta: muestra producción recuperable antes de invertir en nuevos activos.
  • Alinea equipos: entrega un lenguaje común para producción, mantenimiento y gestión.

Del tiempo planificado al tiempo productivo

Tiempo de producción planificado
Tiempo de funcionamientoPérdida de disponibilidad
Tiempo netoPérdida de velocidad
Tiempo plenamente productivoPérdida de calidad
Valor OEEOportunidad de mejora
Verde · tiempo que conserva valorNaranja · pérdida que reduce el OEE

Las seis grandes pérdidas

Fallas del equipoA
Ajustes y preparaciónA
MicroparadasR
Velocidad reducidaR
Defectos y scrapC
Reproceso y arranqueC

Componentes y fórmulas

1 · DisponibilidadMide el tiempo que la máquina estuvo operando en comparación con el tiempo planificado.
2 · RendimientoCompara la velocidad real de fabricación con la velocidad ideal o teórica.
3 · CalidadMide las piezas correctas fabricadas sin defectos respecto del total producido.

Disponibilidad

Disponibilidad = Tiempo de funcionamiento ÷ Tiempo de producción planificado

Rendimiento

Rendimiento = (Tiempo de ciclo ideal × Total de piezas producidas) ÷ Tiempo de funcionamiento

Las unidades de tiempo deben ser compatibles. Si el ciclo ideal está en segundos por unidad y el tiempo operativo en minutos, el denominador se multiplica por 60.

Calidad

Calidad = Piezas buenas ÷ Total de piezas producidas

Las piezas que requieren reproceso no se consideran buenas a la primera.

Verificación directa

OEE = (Piezas buenas × Tiempo de ciclo ideal) ÷ Tiempo de producción planificado

Los cinco datos necesarios

DatoQué representaUnidad utilizada
Tiempo de producción planificadoPeríodo en que existía intención de producir.minutos
Tiempo de funcionamientoTiempo real durante el cual la máquina estuvo operando.minutos
Tiempo de ciclo idealMenor tiempo teórico técnicamente alcanzable por unidad.segundos/unidad
Total de piezas producidasTodas las piezas, buenas y defectuosas.unidades
Piezas buenasPiezas conformes a la primera, sin reproceso.unidades
El tiempo operativo no puede superar el planificado; las piezas buenas no pueden superar el total producido; ningún factor OEE debe superar 100%.

Paso a paso · Una máquina

1

Selecciona “Máquina”

La calculadora mostrará un único formulario dividido en Disponibilidad, Rendimiento y Calidad.

2

Ingresa los tiempos

Registra tiempo planificado y tiempo de funcionamiento, ambos en minutos.

3

Ingresa producción y ciclo ideal

Registra el ciclo ideal en segundos por unidad y el total producido.

4

Ingresa las piezas buenas

Utiliza únicamente piezas conformes a la primera.

5

Interpreta los resultados

Revisa los gauges, el OEE, la cascada de tiempos, la verificación de fórmulas y la pérdida destacada.

Paso a paso · Línea de producción

1

Selecciona “Línea”

Se habilitan tres formularios equivalentes, uno para cada máquina en serie.

2

Nombra e ingresa cada máquina

Completa los mismos cinco datos para Máquina 1, Máquina 2 y Máquina 3.

3

Compara los resultados superiores

La vista presenta nueve gauges —disponibilidad, rendimiento y calidad por máquina— y el OEE individual de cada equipo.

4

Identifica el cuello de botella

Según el criterio adoptado por esta herramienta, la máquina con menor OEE determina el OEE de la línea y es la prioridad inicial de análisis.

5

Revisa el esquema y los datos repetidos

Confirma visualmente las tres máquinas en serie y verifica los cinco datos de la máquina prioritaria en el bloque inferior.

Buenas prácticas

  • Definir y documentar el período de medición.
  • Usar el ciclo ideal, no el promedio histórico ni una velocidad presupuestada.
  • Aplicar el mismo criterio para pausas, cambios de formato y microparadas.
  • Registrar piezas reprocesadas como pérdida de calidad.
  • Analizar los tres factores; una mejora del OEE total puede ocultar deterioro de calidad.
  • No comparar procesos diferentes sin normalizar productos, equipos y condiciones.